FACTORY & EQUIPMENT

工場・設備紹介

ロックンロール式回転成形機

回転成形機

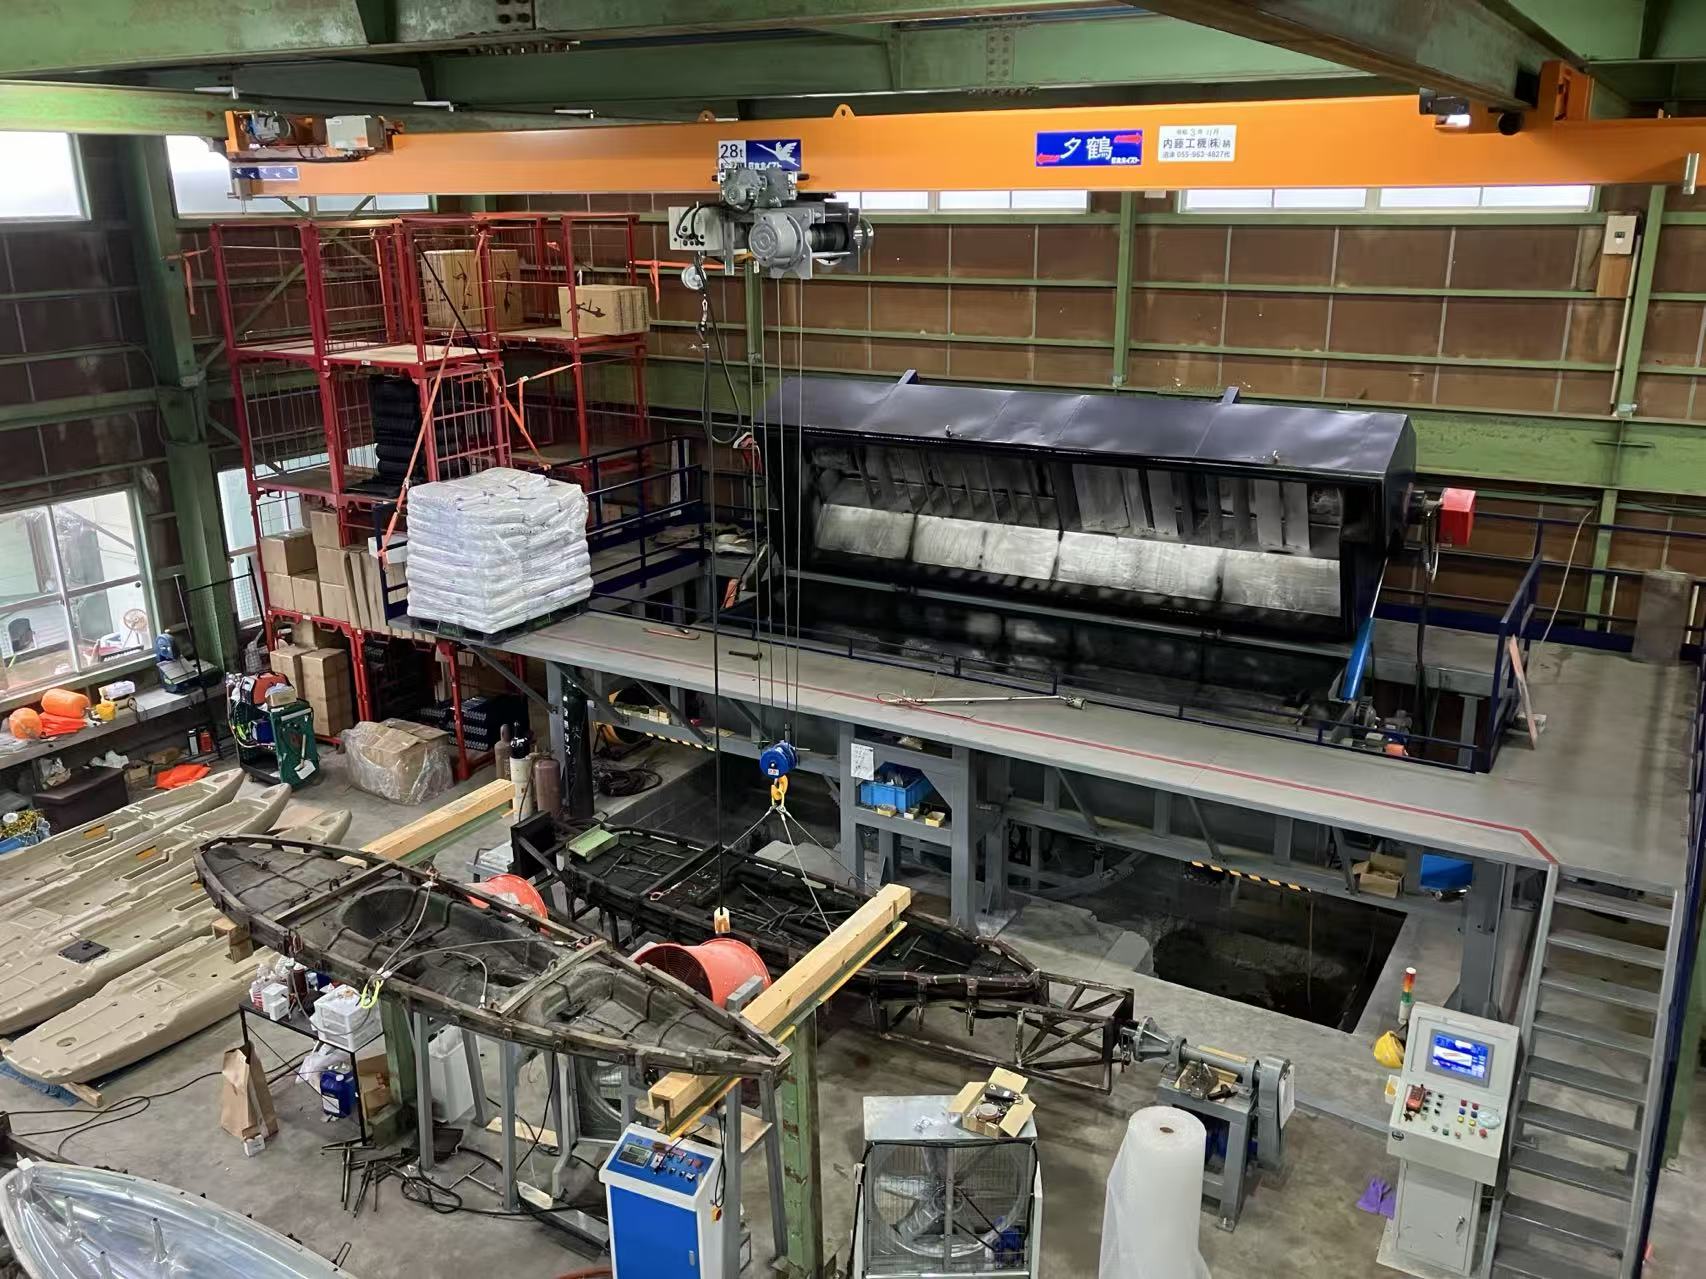
この成形機では、クレーンで金型を成形機内部に装着し、上蓋を閉鎖し加熱開始します。その後、設定したタイミング、回転数で金型を回転させつつ、本体がシーソーのように左右に傾きます。金型内部では、回転とシーソー傾斜によって樹脂粉末が転げまわり、金型と接触して、製品の形に成型されていきます。

新製品の金型で設定出しをしていく際、一番最初は何も考えずにとりあえず成形します。肉厚が均等なら何も問題ありませんが、大抵分厚すぎたり、薄すぎる箇所が混在する、不均一な結果となります。分厚いところに乗ってしまった分を、薄いところに持っていくイメージで、初期の材料配置、投入量、金型の回転数、余熱、断熱、温度、加熱時間やタイミング、傾斜角度・回数、冷却・・・等のパラメータを均一になるように調整していきます。

成形機の中、金型の中、見えない部分で何が起きているのか想像しながら、一手一手、正解に近づけていく。これが回転成形職人の腕の見せ所です。
回転成形用のアルミ切削金型

回転成形の金型

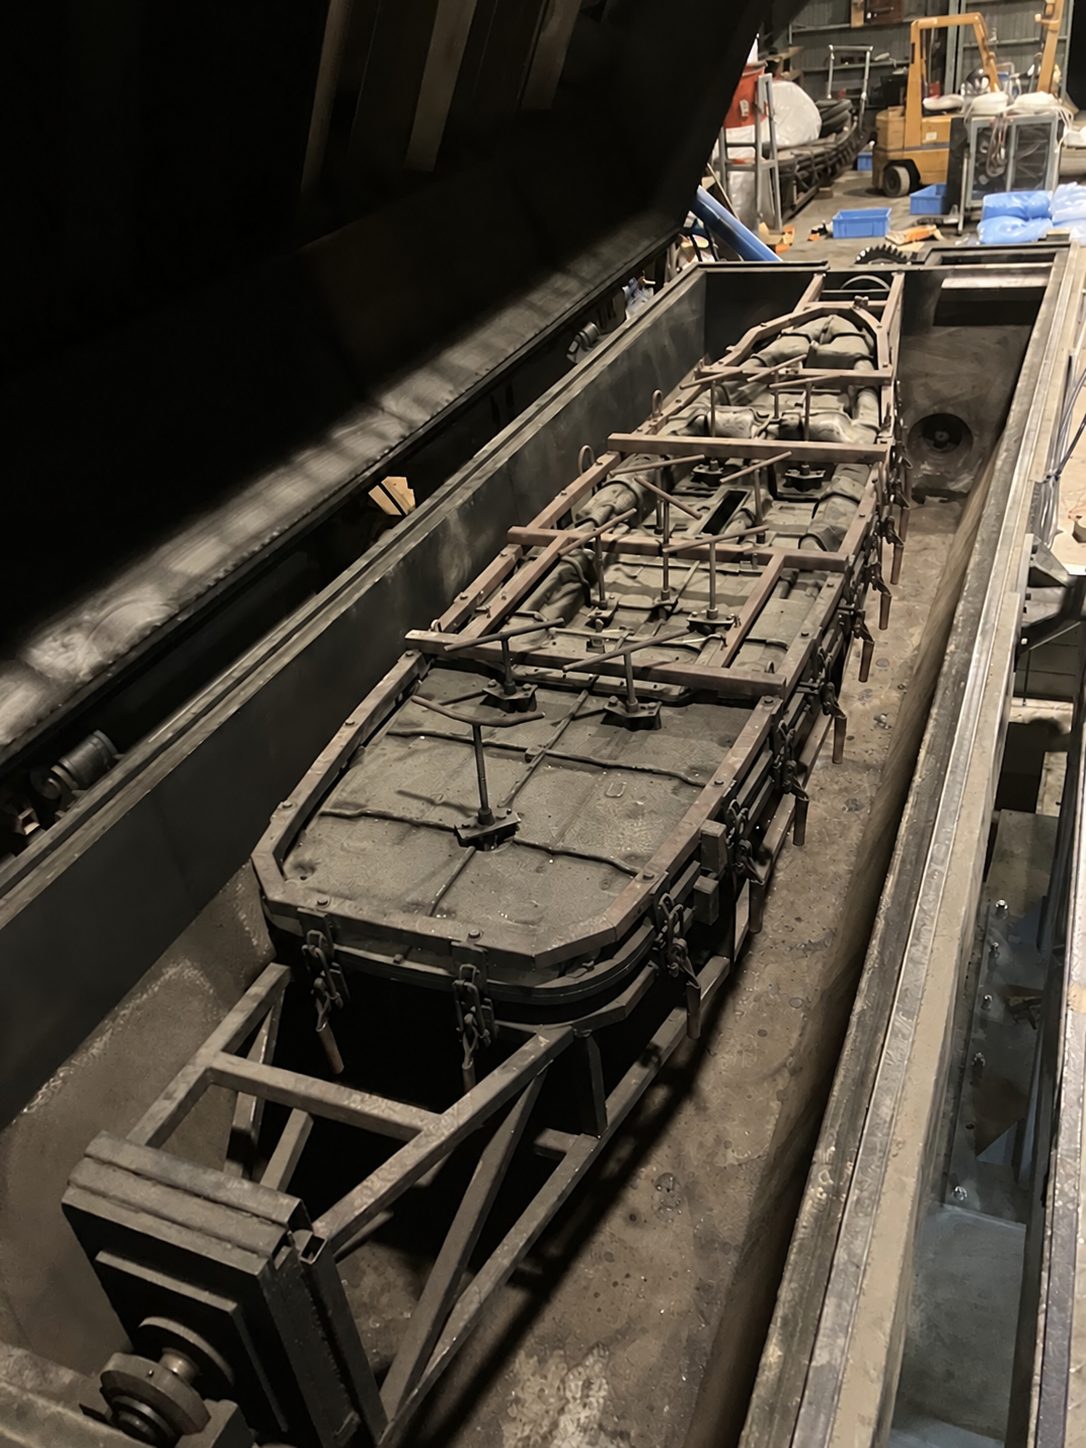
弊社では、アルミを削り出して製作した金型を使用しています。回転成形には、鉄板やステンレス板を溶接した板金金型や、板金と切削部品を組み合わせた金型もあります。射出成形のように圧力をかけないため、金型の構造や素材の選択肢が豊富です。カヤックのような大型製品でも、金型の重さは約500kgです。

冷却台で金型の向きを調整しながら、インサートナットや熱溶着ラベルを準備します。ポリエチレンの粉末原料を投入したら、上型と下型を合わせます。圧力をかけない成形なので、約20か所の手動クランプを締めれば、型の締結は完了です。

金型を天井クレーンで吊り上げて成形機にセットし、成形後は冷却台に戻して冷却する。この工程を繰り返します。製品によっては、熱が入りにくい部分にガスバーナーを取り付けたり、反対に熱が入りすぎる部分をグラスウールで断熱したり、散水したりして、加熱と冷却を調整しています。

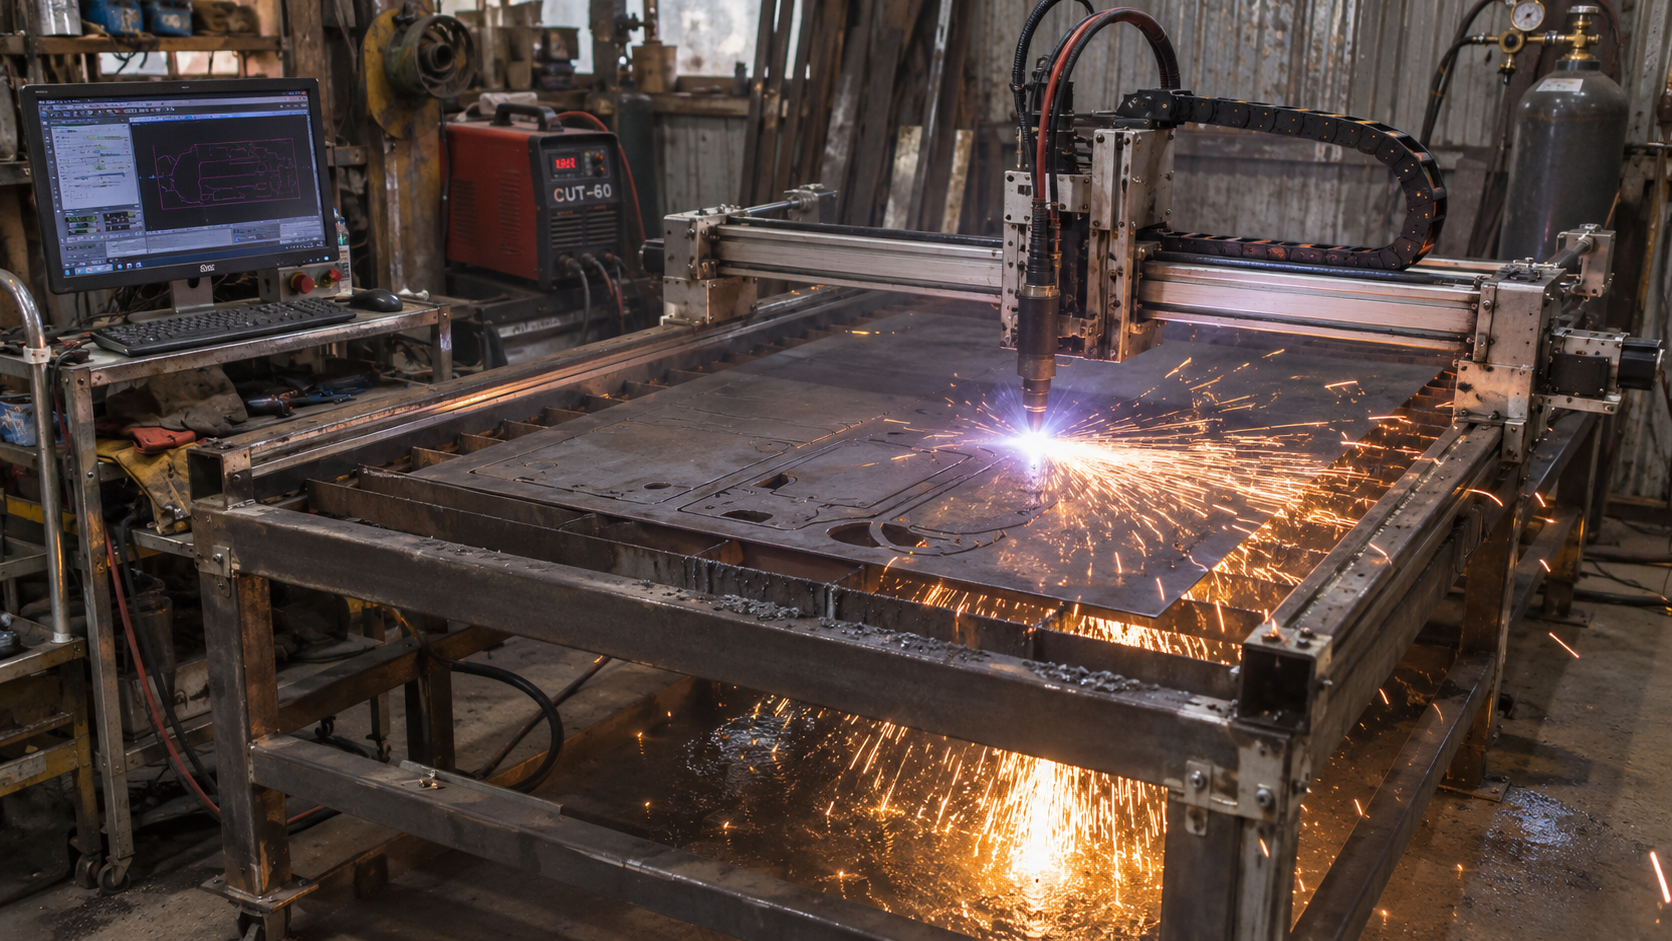
自作を構想中のCNCプラズマ切断テーブルのイメージ

自作CNCプラズマ切断テーブル?

鉄・アルミ・ステンレスの板を、CADデータに沿って切り出すCNCプラズマ切断テーブル。現在、自作に向けて少しずつ計画を進めています。

きっかけは、代表が趣味の3Dプリンターで消波ブロックの型枠やペットのおもちゃを作って遊んでいた経験でした。「ステッピングモーターでヘッドをXYZ方向に動かし、Gコードを読み込ませれば、自作できるのでは……?」。手持ちのプラズマ切断機に、ホームセンターで手に入るG-Funフレームを組み合わせれば、ヘッドの移動機構も作れるのではないかと、構想が膨らんでいます。

完成すれば、形状や構造によっては金型も自社で製作できるかもしれません。ものづくりの可能性を広げる設備として、少しずつ取り組んでいます。